


Absztrakt
Az automatizált ipari gyártósorok konzisztens, szennyeződésmentes sűrített levegőre támaszkodnak, hogy fenntartsák a hengerek, mágnesszelepek és pneumatikus működtetők megbízható teljesítményét a folyamatos műszakban.SMC típusú AC FRL egységhárom alapvető levegő-előkészítési funkciót integrál egyetlen moduláris egységbe, hogy eltávolítsa a nedvességet, stabilizálja az üzemi nyomást, és szabályozott olajköd-kenést biztosít a későbbi pneumatikus hardverekhez. Ez a teljes cikk lebontja a belső szerkezeti tervezést, a fokozatos teljesítményspecifikációkat, a különféle ipari telepítési forgatókönyveket, a szabványos telepítési munkafolyamatokat, a rutin karbantartási keretrendszereket, az alternatív levegőkezelő szerelvényekkel szembeni összehasonlító teljesítmény-referenciaértékeket, valamint a pneumatikus rendszertervező mérnökök és a helyszíni karbantartó technikusok számára megoldott műszaki hibaelhárítási kérdéseket. Minden szakasz gyakorlatias műszaki útmutatást nyújt a sűrített levegő konzisztenciájának optimalizálásához és az összes csatlakoztatott pneumatikus végrehajtási alkatrész élettartamának meghosszabbításához anélkül, hogy a töredezett különálló szűrő-, szabályozó- és kenőanyag-hardverekre támaszkodna.
Tartalomjegyzék — Kattintson az egyes bejegyzésekre, hogy a megfelelő tartalomra ugorjon
- Alapvető szerkezeti összetétel és integrált funkcionális mechanizmus
- Főbb beépített tervezési jellemzők a stabil sűrített légkondicionáláshoz
- Teljes spektrumú ipari alkalmazási területek az automatizált gyártásban
- Komplett szabványos műszaki paramétermátrix AC sorozatú méretekhez
- Lépésről lépésre szabványos telepítési és nyomáskalibrációs munkafolyamat
- Összehasonlító teljesítményelemzés a megosztott levegőt előkészítő alkatrészekkel szemben
- Strukturált rutin karbantartási ütemterv és alkatrészcsere szabályok
- Megoldott gyakran ismételt műszaki kérdések pneumatikus mérnökök számára
Alapvető szerkezeti összetétel és integrált funkcionális mechanizmus
A kompresszorokból közvetlenül elszívott sűrített levegő számos káros szennyeződést tartalmaz, amelyek rontják a pneumatikus hardver teljesítményét a hosszú távú működés során. Ezek a szennyeződések közé tartoznak a lebegő szilárd porrészecskék, a levegősűrítési ciklusokból származó kondenzált vízgőz, a maradék kompresszor-kenőolaj-köd, valamint a csővezeték-hálózatokon belül keletkező mikroszemcsés korróziós töredékek. A feldolgozatlan nyers sűrített levegő felgyorsítja a tömítések kopását, az aktuátorok inkonzisztens mozgását, a belső szelepek elakadását és gyakori váratlan vezetékleállásokat az automatizált összeszerelő, csomagoló és anyagmozgató berendezésekben.
A moduláris levegőforrás-feldolgozó egységek megoldják ezeket a működési kockázatokat azáltal, hogy a független kezelési szakaszokat egyetlen kompakt rögzítőegységben egyesítik. Az egységes összeszerelési formátum kiküszöböli a redundáns csőkötéseket, csökkenti a rendszer szivárgási pontjait, és egyszerűsíti a központi karbantartási hozzáférést az összes légkondicionáló modulhoz. A szabványos hármas kombinációs elrendezés három különálló funkcionális blokkot egyesít egy egymásba zárt alumíniumötvözet keretben, amelyek mindegyike pótolhatatlan kondicionáló feladatot lát el, mielőtt a levegő elérné a pneumatikus működtetőket és vezérlőszelepeket.
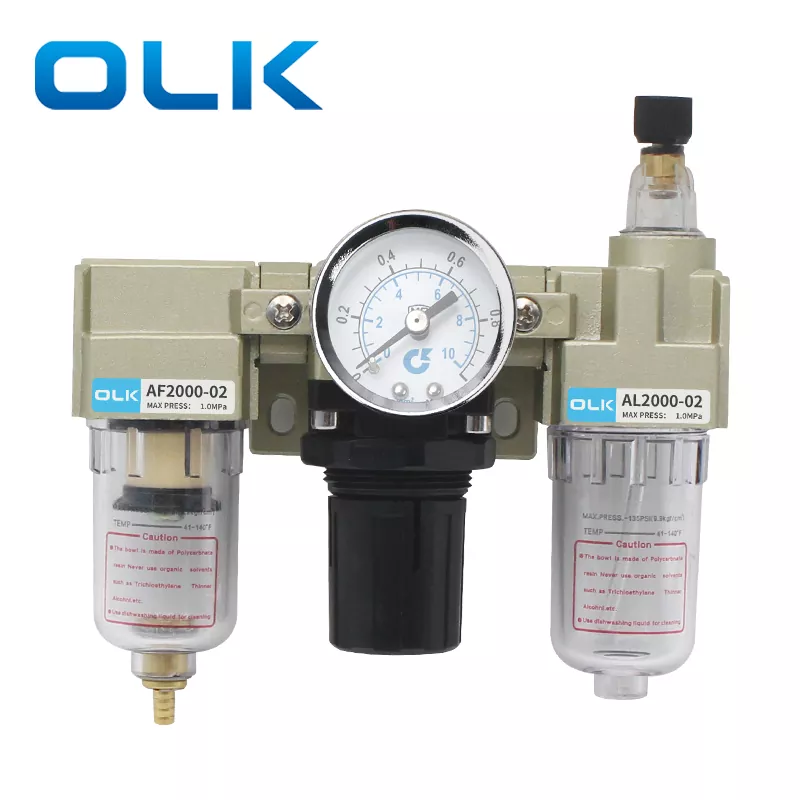
AF légszűrő modul
Ez az elsődleges felfelé irányuló szegmens felfogja a szilárd részecskéket és a kondenzált vízcseppeket a bejövő sűrített levegőáramban. A belső beépítésű réz szűrőpatronok 5 mikronos egyenletes szűrési pontosságot érnek el, felfogják a finom fémforgácsot, a műhelyport és a felgyülemlett nedvességet, mielőtt ezek a szennyeződések az érzékeny szabályozó és kenő részegységekhez kerülnének. Az átlátszó polikarbonát tárolóedények lehetővé teszik a folyadék felhalmozódásának valós idejű vizuális megfigyelését szétszerelés nélkül.
AR nyomásszabályozó modul
A hármas szerelvényen belül középen elhelyezett modul egyenletes kimeneti levegőnyomást biztosít a kompresszorok ingadozó bemeneti nyomása ellenére. A rugós-membrános belső kiegyensúlyozó szerkezet automatikusan kiegyenlíti az egyidejű működtetési ciklusokból származó nyomáslökéseket és -eséseket. Az állítható reteszelő gomb biztosítja a kalibrált nyomásértékeket, hogy ellenálljon a mechanikai vibráció okozta eltolódásnak a folyamatos gyártási műszakok során.
AL olajköd kenő modul
Az alsó kenési szegmens a kijelölt pneumatikus turbinaolajat ultrafinom köddé porlasztja, amely a kondicionált sűrített levegő áramlásában van felfüggesztve. Ez az olajgőz a csővezetékeken áthaladva bevonja a hengerek, szeleporsók és csapágyszerelvények belső csúszófelületeit, csökkentve a fém-fém súrlódási együtthatókat, és mérsékelve a száraz kopás okozta károkat milliónyi oda-vissza mozgási ciklus során. Az állítható cseppsebesség-szabályozás lehetővé teszi a technikusok számára, hogy a kenési mennyiséget a berendezés egyedi levegőfogyasztási igényeihez igazítsák.
- A szekvenciális légáramlási útvonal szigorúan követi a szűrő → szabályozó → kenőanyag sorrendjét, hogy megakadályozza a szűrőközeg olajszennyeződését és a nyomáskiegyenlítő belső alkatrészeket
- A reteszelő moduláris csatlakozási kialakítás megszünteti az egyedi átmeneti csőszerelvények szükségességét az egyes funkcionális szegmensek között
- Az univerzális L-alakú fém tartókonzolok támogatják a függőleges panelszerelést gépvázakra, vezérlőszekrényekre és központi légelosztó állomásokra
- A moduláris bővíthetőség lehetővé teszi a kiegészítő nyomásmérők, a nyomáskülönbség-lefolyó csatlakozók és a védőtálak fedeleinek utólagos felszerelését a telepítés után
Minden belső áramlási csatorna precíziós CNC megmunkáláson megy keresztül, hogy kiküszöbölje a durva öntési felületeket, amelyek felfogják a részecskék felhalmozódását, és lokalizált nyomásesési zónákat hoznak létre. A sima belső furat geometriája egyenletes légáteresztőképességet biztosít a teljes névleges áramlási kapacitás tartományában, elkerülve a teljesítmény szűk keresztmetszeit az egyidejű, több működtetésű működési csúcsok során. A központosított levegőelosztó rendszereket tervező mérnökök előnyben részesítik az integrált hármas szerelvényeket a különálló szűrő-, szabályozó- és kenőanyag-hardverekkel szemben, kifejezetten ennek a kiegyensúlyozott áramlási karakterisztikának és a szűkös gépházi tereken belüli kompakt előnynek köszönhetően.
Főbb beépített tervezési jellemzők a stabil sűrített légkondicionáláshoz
Az ipari pneumatikus környezet folyamatos mechanikai vibrációnak, változó környezeti hőmérsékleti ciklusoknak, ingadozó bemeneti levegőnyomásnak és napi kondenzátum-felhalmozódási ciklusoknak teszi ki a levegő előkészítő hardvert. Az általános, alacsony költségű levegőkezelő egységek nem rendelkeznek a szerkezeti megerősítéssel és a precíziós beállítási mechanizmusokkal, amelyek szükségesek a folyamatos kondicionálási teljesítmény fenntartásához több éves folyamatos működés során. Az integrált hármas szerelvény számos szabadalmaztatott tervezési optimalizálást tartalmaz, amelyek célja a hagyományos osztott levegő feldolgozó hardvereknél megfigyelt gyakori hibamódok kiküszöbölése.
A nyomásbeállítás stabilitása az egyik leghatásosabb beépített funkcionális fejlesztés. Az önzáró beállító gomb mechanizmusa megszünteti a kalibrált nyomáseltolódás kockázatát a gép ismételt vibrációs ciklusai után. Miután a technikusok elforgatják a gombot, hogy elérjék a kívánt üzemi nyomást, a gomb lefelé irányuló axiális összenyomása összekapcsolja a belső fogrögzítő szerkezeteket, amelyek biztonságosan rögzítik a szabályozó membrán helyzetét. Véletlen ütések vagy tartós műhelyvibráció nem változtathatja meg az előre beállított kimeneti nyomásértékeket, így kiküszöbölhető a karbantartó személyzet gyakori újrakalibrálása a napi termelési műszakok során.
- Több opciós vízelvezető architektúra, amely támogatja a kézi ürítést, a nyomáskülönbség automatikus leeresztést és a teljes úszó típusú automatikus leeresztő tál konfigurációkat a különböző műhelyi páratartalomhoz
- Nagy pontosságú analóg nyomásmérők kétegységes metrikus jelöléssel, amelyek világos, alacsony parallaxis nyomásértékeket biztosítanak a rutin vonalellenőrzések során
- Ütésálló átlátszó polikarbonát tálak; A nagyobb keretméretek 3000 és 5000 között külső védőburkolattal rendelkeznek, hogy megakadályozzák a tálak megrepedését a berendezés véletlenszerű ütközése esetén
- Korrózióálló öntött alumíniumötvözet szeleptestek egyenletes oxidációgátló felületkezeléssel a meghosszabbított élettartam érdekében magas páratartalmú gyártási létesítményekben
- Közvetlenül a kenőtartályokra nyomtatott fokozatos olajszint jelölés, amely megakadályozza a túltöltést vagy az elégtelen olajellátást, amely veszélyezteti a működtető kenési teljesítményét
A vízelvezető rendszer sokoldalúsága lehetővé teszi a különböző ipari létesítmények változó kondenzátumtermelési sebességét. Az alacsony légköri nedvességtartalmú, száraz beltéri műhelykörnyezetek hatékonyan működnek az alapvető kézi leeresztő edényekkel, amelyek ütemezett időszakos leürítést igényelnek a berendezések napi leállítási időszakai során. A magas páratartalmú vagy vízhűtéses légkompresszorokkal rendelkező létesítmények előnye a nyomáskülönbség-leeresztő változat, amely automatikusan elvezeti a felgyülemlett kondenzátumot, amikor a belső nyomáskülönbségek elérik az előre beállított küszöbértéket a kezelő kézi beavatkozása nélkül. A teljesen automatikus úszóleeresztő konfigurációk folyamatos, 24 órás, pilóta nélküli gyártósorokat szolgálnak ki, ahol az ütemezett karbantartási hozzáférés korlátozott, így azonnal elvezetik a felgyülemlett folyadékot, amint a kondenzátum szintje eléri a kritikus magasságot a szűrőtároló edényekben.
A felületkezelés és az anyagválasztás tovább erősíti a hosszú távú működési megbízhatóságot. Minden külső fémfelület egységes elektrosztatikus korróziógátló bevonatot kap, amely ellenáll az élelmiszer-feldolgozó, textilfestő és fémgyártó üzemekben szokásos levegőben szálló vegyi gőzök oxidációjának. A belső tömítő tömítések olajálló elasztomer keverékeket használnak, amelyek kompatibilisek az ISO VG32 turbina kenőolajjal, ellenállnak a duzzadásnak, a keményedésnek és a mikroszivárgásnak több ezer fűtési és hűtési környezeti hőmérsékleti ciklus után.SMC típusú AC FRL egységMindezeket az anyag- és mechanikai tervezési fejlesztéseket egyesíti, hogy egyenletes légkondicionálási teljesítményt biztosítson, amely nem elérhető a belépő szintű, nem moduláris levegő-előkészítési alternatíváknál.
Teljes spektrumú ipari alkalmazási területek az automatizált gyártásban
Minden gyártási munkafolyamat, amely sűrített levegőt használ elsődleges erőátviteli közegként, szabványos légkondicionálót igényel a precíziós pneumatikus hardver védelme érdekében. Egyenletes szűrés, nyomásstabilizálás és ellenőrzött kenés nélkül az automatizált berendezések inkonzisztens mozgási teljesítményt, megnövekedett alkatrészek kopást és nem tervezett állásidőt tapasztalnak, ami megzavarja a folyamatos gyártási ütemezést. A moduláris hármas szerelvény zökkenőmentesen alkalmazkodik a különféle ipari ágazatokhoz, egyedi sűrített levegő minőségi és nyomásszabályozási követelményekkel.
Gépjárműalkatrész-összeszerelő sorok
A robotos szorítószerelvények, pneumatikus csavarhúzók, pozicionáló hengerek és anyagátviteli manipulátorok szigorúan szabályozott légnyomást igényelnek az egyenletes összeszerelési nyomaték és az alkatrész pontos pozicionálása érdekében. A nagy volumenű autóipari műhelyek jelentős fémrészecskék-szennyezést termelnek a vágó- és megmunkálóállomásokról; az 5 μm-es rézszűrő közeg felfogja a finom fémforgácsokat, mielőtt azok károsítanák a precíziós szeleporsókat és a hengertömítő alkatrészeket. Az önzáró nyomásszabályozás kiküszöböli a nyomaték ingadozását több ezer napi összeszerelési ciklus során.
Élelmiszer- és italcsomagoló berendezések
A palacktöltő gépek, a kartondobozlezáró aktuátorok és a címkéző állomások szabályozott hőmérsékletű környezetben, megemelkedett környezeti páratartalom mellett működnek. Az átlátszó szűrőtálak leegyszerűsítik a kondenzvíz-felügyeletet, hogy megakadályozzák az élelmiszer-minőségű levegőellátó vezetékek vízcseppekkel való szennyeződését. A kenőanyag olajköd áramlási sebessége minimális teljesítményszintre kalibrálható, hogy elkerülje annak kockázatát, hogy az olajgőz érintkezzen a csomagolt fogyóeszközökkel, és megfeleljen az ipari higiéniai működési szabványoknak.
Elektronikai precíziós összeszerelési automatizálás
A mikrokomponensű pick-and-place robotok, áramköri lapvágó gépek és kis furatú pozicionáló hengerek rendkívül stabil kimeneti nyomásra támaszkodnak, hogy kiküszöböljék a mikro-rázkódást az alkatrészek kényes kezelése során. Az alacsony turbulenciájú belső légáramlási csatornák elkerülik a nyomáshullámokat, amelyek inkonzisztens mozgatást okoznak, csökkentve az alkatrészek eltolódásából származó veszteséget a nagy sebességű felületre szerelhető gyártási ciklusok során.
További fontosabb alkalmazási ágazatok közé tartoznak a textilgyártó gépek, a műanyag fröccsöntő segédberendezések, a gyógyszercsomagoló sorok, a logisztikai raklapozó robotrendszerek, a fémgyártás pneumatikus lyukasztógépei és az ablak/ajtó automatizált feldolgozó állomások. Mindegyik függőleges állítja be a központi egység specifikációit a csúcslevegő-igény, az üzemi nyomás alapértéke, a környezeti nedvességkoncentráció és a késztermék-minőség-ellenőrzési szabványok elfogadható részecskeszennyezési küszöbértékei szerint.
A központosított fő levegőelosztó-berendezések általában nagyméretű, 4000-es vagy 5000-es keretméretű szerelvényeket helyeznek el közvetlenül az elsődleges légkompresszor kimenetei után, hogy elsődleges légkondicionálást hajtsanak végre a teljes gyári sűrítettlevegő-elosztó hálózaton. A kisebb, 1000-es és 2000-es keretméretû változatok közvetlenül az egyes, önálló gépi kapcsolószekrényekre szerelhetõk fel, hogy másodlagos lokalizált nyomásszabályozást és szûrést biztosítsanak olyan berendezések számára, amelyek egyedi precíziós üzemeltetési követelményekkel rendelkeznek, elkülönülve a fõ gyári légellátó nyomási paraméterektõl.
A létesítménymérnöki csapatok egységes, moduláris hármas összeállításokat alkalmaznak, hogy egyszerűsítsék a pótalkatrész-készletkezelést. Az egyetlen csereszűrő patronok, a szabályozó membránegységek és a kenőfúvókák betétei illeszkednek a megfelelő keretméret-változatokhoz, így nincs szükség különálló pótalkatrészkészletekre a több különálló gyártótól beszerzett osztott szűrőhöz, szabályozóhoz és kenőanyag-hardverhez. Ez a szabványos komponens-kompatibilitás leegyszerűsíti a raktári pótalkatrész-szervezést, és csökkenti az átfutási idők késését a sürgős helyszíni karbantartási műveletek során.
Komplett szabványos műszaki paramétermátrix AC sorozatú méretekhez
Öt különböző keretméret-besorolás fedi le az ipari sűrített levegő áramlási és csővezeték-csatlakozások méretezési követelményeit, a kompakt M5-ös menetes mikroszerelvényektől a kisméretű precíziós robotikához a nagy, 1 hüvelykes portváltozatokig a gyári szintű főlevegő-elosztó-kezelő állomásokhoz. Minden keretméret rögzített mérethatárokat, maximális áteresztőképességet, nyomás alatti működési ablakokat és cserélhető tartozékok kompatibilitási szabályokat tartalmaz, amelyekre a mérnöki csapatok hivatkoznak a pneumatikus rendszer tervezési fázisai során.
| AC sorozatú vázmodell | Szabványos port szál specifikáció | Maximális megengedett üzemi nyomás | Nyomástartomány szabályozása | A szűrőedény védőburkolata mellékelve |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 MPa | 0,05 – 0,7 MPa | Nem |
| AC2000 | PT 1/4 | 1,0 MPa | 0,05 – 0,85 MPa | Nem |
| AC3000 | PT 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | Igen |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | Igen |
| AC5000 | PT 1 | 1,0 MPa | 0,05 – 0,85 MPa | Igen |
Az univerzális rögzített mechanikai teljesítmény-referenciaértékek minden vázméret-változatra vonatkoznak, függetlenül a portméret-különbségektől, következetes minimális működési szabványokat fektetve le a teljes sorozat termékcsaládjára:
- Nyomáspróba besorolása: 1,5 MPa a szerkezeti integritás ellenőrzéséhez a gyártás minőségi ellenőrzése során
- A környezeti és a sűrített levegő folyadék megengedett üzemi hőmérsékleti tartománya: 5°C és 60°C között az alkatrész teljesítményromlása nélkül
- Szabványos szűrőanyag szűrési precíziós besorolás: egységes 5 μm-es részecskebefogási hatékonyság az összes AF szűrőmodulon
- Kijelölt kompatibilis kenőfolyadék-minőség: ISO VG32 ipari turbinaolaj az egyenletes porlasztásért és kopásgátló teljesítményért
- Táltalp építőanyag: átlátszó ütésálló polikarbonát nyomtatott folyadékszintjelző jelölésekkel
A testreszabható rendelési utótag kódok lehetővé teszik a specifikáció hangolását a helyspecifikus működési feltételekhez. A zárókód módosítók határozzák meg a leeresztő mechanizmus típusát, az integrált nyomásmérő felszerelési irányát és az opcionális kiegészítő tartozékokat, beleértve a rögzítőkereteket, az áramlásszabályozó tartozékokat és az ütközésgátló tartály védőburkolatait. A szabványos rendelési struktúra leegyszerűsíti a régiókon átívelő alkatrészbeszerzést, és biztosítja a csereegység-specifikációk konzisztens illeszkedését az azonos gyártósoros berendezésekhez, amelyeket ugyanazon gyártó vállalat több gyárában telepítenek.
Az egyes keretméretekhez kiadott dimenziós elrendezési rajzok precíz vízszintes és függőleges szerelési alapterület-mérést biztosítanak a kapcsolószekrény helytervezésének és a gépváz szerkezeti tervezésének támogatásához a gyártás előtti tervezési fázisokban. A részletes axiális és radiális mérettűrések kiküszöbölik a telepítési illeszkedési ütközéseket a meglévő gyártósorok korszerűsített levegő-előkészítő hardverrel történő utólagos felszerelésekor, elkerülve a költséges helyszíni megmunkálási beállításokat, hogy alkalmazkodjanak a régi osztott levegőkezelő alkatrészek és az új integrált hármas szerelvények közötti össze nem illő szerelési geometriához.
Lépésről lépésre szabványos telepítési és nyomáskalibrációs munkafolyamat
A helytelen összeszerelés, a fordított légáramlás iránya és a nem megfelelően kalibrált nyomásbeállítások a levegőelőkészítő egység idő előtti meghibásodásának és a pneumatikus hardver károsodásának három fő oka közé tartoznak. A szabványos szekvenciális telepítési ellenőrzőlista követése kiküszöböli az elkerülhető emberi hibákat a kezdeti szerelési és üzembe helyezési eljárások során, megőrzi az integrált hármas szerelvény és az összes csatlakoztatott pneumatikus végrehajtó berendezés teljes élettartamát.
Minden beszerelési eljárást a gyári sűrítettlevegő-ellátó fővezeték teljes nyomásmentesítésével kell kezdeni, hogy elkerülhető legyen a hirtelen nagynyomású levegő kilépés veszélye az alkatrészek felszerelése és csatlakoztatása során. A technikusoknak meg kell győződniük a kompresszorrendszer leállásáról és a csővezeték maradék nyomásának légtelenítéséről, mielőtt megkezdenék az egység összeszerelését, a csőmenetes szerelvény rögzítését és a mérőműszer felszerelését.
- 1. Tekerje be egyenletesen a PTFE tömítőszalagot a külső csőmenetes szerelvények köré, mielőtt a bemeneti/kimeneti csatlakozókat az egység szelepház nyílásaiba csavarja, hogy megszüntesse a légszivárgást a menetes csatlakozásoknál; Kerülje a polikarbonát tál menetes csatlakozásainak túlhúzását, hogy elkerülje az anyag megrepedezését
- 2. Ellenőrizze a beépített alumínium keret felső felületére nyomtatott áramlásirányjelző nyilakat; sűrített levegőnek be kell jutnia a bal oldali AF szűrőnyílásba, és ki kell lépnie a jobb AL kenőnyíláson, a fordított telepítés megzavarja a szekvenciális szűrést, és olajköd-maradványokkal szennyezi a szabályozó belső alkatrészeit
- 3. Rögzítse az L-alakú fém tartókonzolt függőleges lapos gépkeretre vagy szekrénypanelfelületekre nagy teherbírású rögzítőelemekkel, biztosítva, hogy ne legyen oldalirányú mechanikai játék, amely rezgést továbbít az egység testére a berendezés működési ciklusai során
- 4. Csatlakoztassa a kalibrált nyomásmérőt a központi szabályozó modulon található mérőnyíláshoz, a mérőszerelvényeket csak kézi nyomatékkal húzza meg, hogy elkerülje a belső nyomásérzékelő membránok károsodását.
- 5. Állítsa vissza a kis térfogatú sűrített levegő ellátást az egységbe, emelje fel a központi szabályozó beállító gombját a nyomásbeállító funkció aktiválásához; forgassa el az óramutató járásával megegyező irányba a kimeneti nyomás növeléséhez és az óramutató járásával ellentétes irányba a szállítási nyomás csökkentéséhez, amíg a célérték meg nem jelenik az analóg mérőtárcsán
- 6. Ha a kívánt üzemi nyomásérték stabilizálódik, nyomja le teljesen a beállító gombot a belső önzáró fogszerkezet bekapcsolásához és a kalibrált nyomásbeállítások tartós biztosításához a vibráció okozta elsodródás ellen.
- 7. Csavarja le a kenőfej felső olajbetöltő nyílás rögzítőjét szabványos hatlapfejű szerszámmal, öntsön ISO VG32 típusú turbinaolajat a belső tartályba anélkül, hogy túllépné az átlátszó edény falára nyomtatott maximális folyadékszint-jelző vonalat, húzza meg újra az olajnyílás rögzítőjét a légszivárgás elleni tömítés érdekében.
- 8. Finomhangolja a kenőanyag olajködcsepegési sebességét szabályozó csavar: az óramutató járásával megegyező irányú forgatás növeli az olajporlasztási mennyiséget a nagy levegőfogyasztású többműködtetős állomások esetén, az óramutató járásával ellentétes forgatás csökkenti a párakibocsátást alacsony áramlású, precíziós robotberendezéseknél, amelyek érzékenyek a túlzott olajgőz-szennyeződésre
A telepítés utáni üzembe helyezési érvényesítés folyamatos 30 perces teljes levegőellátást igényel a berendezés csúcsterhelése mellett a stabil nyomástartó teljesítmény és az egyenletes olajköd-porlasztási teljesítmény megerősítése érdekében. A technikusok szemrevételezéssel ellenőrzik az összes menetes csatlakozást, edénycsatlakozásokat és moduláris reteszelő varratokat a mikrolevegő-szivárgás jelei szempontjából az összes illeszkedő felületre felvitt szappanbuborék-vizsgáló oldattal. Bármilyen észlelhető levegő szivárgás esetén szét kell szerelni, újra fel kell ragasztani a PTFE tömítőszalagot és ellenőrzött nyomatékkal újra meg kell húzni a hézagszivárgás megszüntetése érdekében, mielőtt a teljes gyártósor működése folytatódna.
Az egész létesítményre kiterjedő, nagy méretű AC4000 és AC5000 szerelvényekkel rendelkező főelosztó-szerelvényekhez kiegészítő vibrációszigetelő gumi rögzítőbetétek ajánlottak a fém L-konzol rögzítőfelületei alatt, hogy csillapítsák a nagy térfogatú kompresszor rezgésátvitelét a levegő-előkészítő egység testébe. A rezgésszigetelés minimálisra csökkenti a belső szabályozó membránjain és a szűrőedény menetes csatlakozásán ható hosszú távú kifáradási feszültséget, meghosszabbítva a teljes szervizintervallumot a teljes egység nagyjavítása között.
Összehasonlító teljesítményelemzés a megosztott levegőt előkészítő alkatrészekkel szemben
Sok pneumatikus rendszertervező mérnök két különálló légkondicionáló hardverarchitektúrát mérlegel a projekt kezdeti elrendezése során: a teljesen integrált hármas moduláris szerelvényeket vagy három különálló szűrő-, szabályozó- és kenőegységet, amelyek közbenső csőszerelvényeken keresztül kapcsolódnak össze. Minden konfiguráció egyedi működési kompromisszumokat hordoz a telepítés bonyolultságával, helyigényével, szivárgási kockázatával, a karbantartás hozzáférhetőségével és a hosszú távú állandó kondicionálási teljesítménnyel kapcsolatban.
| Teljesítményértékelési dimenzió | Integrált hármas moduláris összeállítás | Különálló diszkrét szűrő / szabályozó / kenőanyag hardver |
|---|---|---|
| Teljes csővezeték-szivárgási kockázati pont | Minimális belső reteszelő csatlakozások; csak két külső bemeneti/kimeneti menetes csatlakozás van kitéve szivárgási potenciálnak | Több közbenső átmeneti csőszerelvény három különálló egység között, drasztikusan növelve a teljes levegőszivárgás valószínűségét |
| Telepítési lábnyom követelmény | A kompakt, egységes keretkialakítás átlagosan 40%-kal csökkenti a függőleges és vízszintes panelek kihasználtságát | Három független egységtest nagyobb szerelési felületet igényel elválasztó hézagokkal az egyes tálak karbantartásához |
| Nyomáscsökkenés a szerelvényen keresztül | A sima, folyamatos belső áramlási csatornák korlátozzák a növekményes nyomásveszteséget a teljes névleges áramlási spektrumban | A többszörös irányított csőkönyök-szerelvények kumulatív áramlási ellenállást és megnövekedett rendszernyomásesést hoznak létre a levegő csúcsteljesítménye alatt |
| Központosított karbantartási hozzáférhetőség | Mindhárom szervizelhető tál egyetlen függőleges síkban van elrendezve az egyidejű szemrevételezés és alkatrészcsere érdekében | Az egységek szétszórt elhelyezéséhez külön fizikai hozzáférés szükséges három különálló rögzítési helyhez a rutinellenőrzési feladatokhoz |
| Rezgés okozta nyomáseltolódás veszélye | Az egyetlen merev alumínium keret kiküszöböli a relatív alkatrészmozgást a szabályozó és a szűrőmodulok között | A független egységrögzítés lehetővé teszi a kisebb pozícióváltást tartós műhelyvibráció mellett, fokozatosan megváltoztatva a kalibrált nyomás alapértékeit |
| Alkatrészkészlet-szabványosítás | Egységes patron, membrán és fúvóka pótalkatrészek, amelyek kompatibilisek az egyetlen terméksorozat megfelelő keretmérettel rendelkező változataival | A különálló termékcsaládokból származó diszkrét hardverek több egyedi pótalkatrészszámot igényelnek, korlátozott keresztkompatibilitás mellett |
A különálló, különálló légkondicionáló hardverek alkalmanként korlátozottan alkalmazhatók speciális ultra-nagy áramlású ipari csővezeték-rendszerekben, ahol a szűrési, nyomásszabályozási és kenési szakaszok közötti egyedi távolság kötelezővé válik az egyedi folyamatkorlátok miatt. A szabványos automatizált összeszerelési, csomagolási, anyagmozgatási és precíziós robotikai pneumatikus berendezések több mint 90 százalékánál az integrált, moduláris hármas szerelvények kiváló kiegyensúlyozott teljesítményt nyújtanak a fenti összehasonlító mátrixban felsorolt összes mért értékelési kritérium mellett.
A többéves gyártósor-telepítések során gyűjtött hosszú távú üzemi adatok megerősítik, hogy az integrált, moduláris hármas egységek évente körülbelül harminc százalékkal csökkentik a teljes rutin karbantartási munkaórát, összehasonlítva az egyenértékű osztott komponens-beállításokkal. A konszolidált ellenőrzés és az alkatrészcsere kiküszöböli a technikusok ismétlődő utazását a szétszórt, különálló hardverszerelési helyek között, és egyszerűsíti a napi váltás előtti berendezésbiztonsági és teljesítményellenőrzési köröket, amelyeket a létesítmény-karbantartó csapatok hajtanak végre.
SMC típusú AC FRL egységfelerősíti ezeket a benne rejlő moduláris összeszerelési előnyöket a kifinomult belső áramlási csatorna megmunkálás, a megerősített reteszelő keret konstrukció és a szabványos cserélhető pótalkatrész-architektúra révén, amely nem érhető el a konkurens alkatrészgyártók által szállított általános, nem sorozatú moduláris légkezelő egységekből.
Strukturált rutin karbantartási ütemterv és alkatrészcsere szabályok
A következetes ütemezett megelőző karbantartás közvetlenül meghosszabbítja a levegő-előkészítő egységek funkcionális élettartamát, és megakadályozza a nem tervezett pneumatikus hardver meghibásodását, amelyet a leromlott szűrőközeg, a kimerült kenőanyag-tartályok vagy a kopott belső szabályozó tömítőalkatrészei váltanak ki. A berendezések üzemóráihoz igazodó fix ellenőrzési és szervizintervallumok kialakítása kiszámítható karbantartási munkafolyamatokat hoz létre a létesítmény műszaki személyzete számára, kiküszöbölve a reaktív vészhelyzeti javítási forgatókönyveket, amelyeket az elhanyagolt légkondicionáló hardverromlás okoz.
Napi műszak előtti vizuális ellenőrzési feladatok
Vizsgálja meg az átlátszó szűrőedényt a felgyülemlett kondenzvíz mennyiségére; hajtsa végre a kézi leeresztési eljárást, ha a folyadék eléri a tál teljes kapacitásának felét. Ellenőrizze a kenőolaj-tartály szintjét, és töltse fel az ISO VG32 turbinaolajat, mielőtt a szint a minimális nyomtatott jelzőjel alá csökkenne. Ellenőrizze, hogy a nyomásmérő tárcsa leolvasott értéke megegyezik-e a kalibrált működési célértékkel, és ellenőrizze, hogy a reteszelő gomb teljesen lenyomva marad-e, hogy megakadályozza a vibráció okozta nyomáseltolódást.
Havi teljes funkcionális szervizciklus
Teljesen nyomásmentesítse az egységegységet, távolítsa el a szűrőedényt, és vegye ki a réz szűrőpatront a sűrített levegő visszaöblítéséhez, hogy megtisztítsa a felhalmozódott részecskéket. Vizsgálja meg az összes edény menetes tömítését, hogy nincs-e benne keményedés, repedés vagy kisebb olaj-/vízszivárgás jele; cserélje ki a leromlott elasztomer tömítéseket, hogy kiküszöbölje az illesztések szivárgásának kockázatát. Állítsa be a kenőolaj ködcsepegésének sebességét, hogy megfeleljen a berendezés frissített csúcslevegő-fogyasztási igényeinek a havi gyártási teljesítmény-felülvizsgálatot követően.
Negyedéves nagyjavítási eljárások
Szerelje szét teljesen a szabályozó modult, hogy ellenőrizze a belső kiegyensúlyozó membránt, hogy nem nyúlt-e meg, nem-e mikroszakadások vagy felületi részecskék kopásos sérülései. Tisztítsa meg a kenőanyag porlasztó fúvóka szerelvényét, hogy eltávolítsa a megszilárdult olajmaradványokat, amelyek korlátozzák az egyenletes ködképződést. Érvényesítse az összes moduláris reteszelő csatlakozási varrat levegőszivárgását szappanbuborék-vizsgáló oldattal, a meglazult kötőelemek újrahúzásával és a kopott reteszelő O-gyűrűs tömítések szükség szerinti cseréjével.
- Azonnali kötelező szűrőbetét csere: a szűrőanyag erős elszíneződést mutat a tartós részecskeszennyeződés miatt, vagy a visszaöblítés nem tudja helyreállítani az egyenletes légáteresztő teljesítményt
- Szabályozó membránszerelvény teljes csere: a stabil berendezés terhelési ciklusai során látható nyomásingadozási tüskék a belső membrán fáradását és az anyag nyúlását jelzik
- A kenőfúvóka alkatrészeinek cseréje: inkonzisztens olajköd-porlasztási teljesítmény a fúvóka belső áramlási csatornáinak alapos oldószeres tisztítása után is megmarad
- A tál szerelvény teljes cseréje: a polikarbonát ház felületén mikrorepedések vagy állandó homályosodás keletkezik, ami akadályozza a tiszta folyadékszint vizuális ellenőrzését
Minden szétszerelési és alkatrészcsere munkának szigorúan be kell tartania a nyomáscsökkentés biztonsági előírásait, hogy elkerülje a hirtelen nagynyomású levegőkibocsátást a tál eltávolítása és a belső modul szervizelése során. A karbantartó technikusoknak szabványos szemvédő felszerelést kell viselniük minden szűrőpatron-tisztítási, olaj-utántöltési és belső szabályozó szétszerelési eljárás során, hogy megakadályozzák a szennyezett kondenzvízzel vagy kenőfolyadék-maradványokkal való érintkezést.
Az erősen poros fémgyártási vagy ásványfeldolgozó ipari környezetben működő létesítményeknek ötven százalékkal fel kell gyorsítaniuk az ütemezett karbantartási intervallumok ütemezését, mivel a levegőben szálló részecskekoncentrációk megnövekedése felgyorsítja a szűrőközeg eltömődését és a belső alkatrészek kopásának mértékét, amely messze meghaladja a normál műhelyszennyeződési alapszintet.
Megoldott gyakran ismételt műszaki kérdések pneumatikus mérnökök számára
1. Mit jelöl az AC termék elnevezési előtag a sorozat hármas összeállítási osztályozási rendszerében?
Az AC jelölés a három integrált funkcionális részegység rövidítéseit egyesíti, amelyek a teljes légkondicionáló hármas egységet alkotják: az AF a légszűrőt, az AR a levegőszabályozót, az AL pedig az Air Lubricatort jelöli. Az egységes AC címke mindhárom légelõkészítõ modul gyárilag elõre összeszerelt, egyetlen rögzítõkeretben való kombinációját jelzi, megkülönböztetve ezt a termékcsaládot az önálló AF, AR vagy AL különálló komponens hardverektõl, integrált moduláris csatlakozókeret nélkül.
2. Milyen szabványos sűrítettlevegő-ellátó csővezeték csatlakozási sorrendet kell megvalósítani ehhez a hármas szerelvényhez?
Az univerzális, iparilag ajánlott csatlakozási áramlási útvonal a kompresszor fő tápvezetékét → AC hármas szerelvény bemeneti nyílását → utáni mágnesszelep-elosztókat, hengerműködtetőket és pneumatikus szerszámállomásokat követi. A levegőnek egymás után haladnia kell a szűrőn, a szabályozón, majd a kenő fokozatokon, rögzített sorrendben; A bemeneti és kimeneti nyílások megfordítása visszafordíthatatlanul szennyezi a szabályozó belső kiegyensúlyozó membránját a szűretlen részecskék és a kenőolaj-köd-maradványok miatt, amelyek a szűrőközeg kamráiban rekedtek.
3. Milyen működési különbségek különböztetik meg a kézi, a nyomáskülönbség és a teljesen automatikus leeresztőtál konfigurációkat?
A kézi leeresztő edények a kezelő ütemezett fizikai működtetésére támaszkodnak a felgyülemlett kondenzátum kiürítésére, alkalmasak alacsony páratartalmú beltéri létesítményekhez, kiszámítható napi karbantartási leállási ablakokkal. A nyomáskülönbség-leeresztő változatok automatikusan kiürítik a felgyülemlett folyadékot, amikor a szűrő bemeneti és kimeneti oldalai közötti nyomáskülönbségek átlépik az előre beállított küszöbértékeket, és csak akkor működnek, ha folyamatos légáramlás halad át az egységen. A teljesen úszó típusú automatikus leeresztő rendszerek pusztán a szűrőtároló edények belsejében lévő folyadék magassága alapján aktiválják a kondenzátum elvezetését, és megbízhatóan működnek hosszan tartó, 24 órás, pilóta nélküli gyártási műszakok során, függetlenül a változó légáramlási ingadozásoktól.
4. Biztonságosan használhatók-e nem ISO VG32 alternatív kenőfolyadékok az integrált kenőmodulban?
A nem jóváhagyott olajviszkozitási fokozatok vagy a nem ipari kenőanyag-készítmények megzavarják az egyenletes mikroköd-porlasztást az AL kenőfej-szerelvényen belül, ami egyenetlen bevonathoz vezet a belső működtető csúszófelületein, vagy a maradék vastag olajlerakódás eltömíti a szűk áramlási járatokat az alsó szeleporsó alkatrészeken belül. Csak az ISO VG32 turbinaminőségű pneumatikus kenőolaj tartja fenn a kalibrált porlasztási teljesítményt, amely megfelel a sorozat kenőmoduljaiban kialakított belső fúvóka méretgeometriának, kiküszöbölve a szelep idő előtti elakadásának vagy a henger inkonzisztens mozgásának kockázatát.
5. Hogyan határozhatják meg a mérnökök a megfelelő AC sorozatú keretméretet az új pneumatikus rendszer elrendezési projektekhez?
A keretméret-kiválasztási számítások két elsődleges magváltozón alapulnak: az összes lefelé csatlakoztatott pneumatikus működtető egység csúcs egyidejű levegőfogyasztási mennyiségén és a névleges sűrített levegős csővezeték menetes átmérőjén a létesítmény meglévő elosztóhálózatán belül. A csatlakozómenet méretének az előre telepített fő ellátó csővezetékekhez való illeszkedése kiküszöböli az egyedi átmeneti illesztő adapterek szükségességét, míg a maximális egyidejű levegőigényt meghaladó névleges áramlási kapacitású keretméret kiválasztása megakadályozza a túlzott nyomásesést és az aktuátor inkonzisztens mozgását a teljes terhelésű gyártási ciklusok során.
6. Támogatja-e a hármas szerelvény fordított vagy vízszintes beszerelést?
Zhejiang Ouleikai Pneumatic Co., Ltd.szabványosított moduláris levegő-előkészítő egységeket szállít, amelyek a sűrített levegő minőségével kapcsolatos instabilitási kihívások megoldására szolgálnak a globális ipari automatizálási ágazatokban, teljes műszaki dokumentációval és méretrajzi erőforrásokkal az AC sorozat összes keretméret-változatához.


